


ความสามารถในการไหลของ SMC และความสัมพันธ์กับแม่พิมพ์
Aug 06, 2026
SMC (Sheet Moulding Compound) เป็นสารประกอบการขึ้นรูปแบบเทอร์โมเซตติงที่เสริมใยแก้ว- ซึ่งมีความหนืดสูงและมีความยาวเส้นใยความสามารถในการไหลนั้นขับเคลื่อนโดย-อุณหภูมิสูงและการขึ้นรูปแบบแรงดันสูง- และโครงสร้างของแม่พิมพ์เป็นปัจจัยภายนอกที่สำคัญในการกำหนดคุณภาพของการไหลของวัสดุและข้อบกพร่องของผลิตภัณฑ์,ทั้งสองจำกัดซึ่งกันและกัน
I. การแบ่งเขตอุณหภูมิของแม่พิมพ์จะเปลี่ยนแปลงความสามารถในการไหลของ SMC โดยตรง
อุณหภูมิของแม่พิมพ์ส่งผลต่อความหนืดของเรซินSMC โพลีเอสเตอร์ไม่อิ่มตัวแบบเมทริกซ์จะนิ่มเมื่อถูกความร้อนจึงได้ความลื่นไหล:
อุณหภูมิแม่พิมพ์ต่ำ: ความหนืดของเรซินสูง และความต้านทานของการไหลของวัสดุเพิ่มขึ้นอย่างรวดเร็ว ส่งผลให้การบรรจุไม่เพียงพอ การขาดแคลนวัสดุ และความแข็งแรงของแนวเชื่อมไม่ดี
อุณหภูมิแม่พิมพ์สูง: พื้นผิวเรซินผ่านการบ่มก่อนกำหนดอย่างรวดเร็ว (ก่อน-การก่อเจล) ก่อตัวเป็นเปลือกแข็งที่ขัดขวางการไหลของวัสดุภายใน ทำให้เกิดฟอง การแยกตัว และรูปแบบการไหล ช่วงอุณหภูมิคงที่สำหรับแม่พิมพ์อัดขึ้นรูป SMC ทั่วไป: 130-155 องศา สำหรับผลิตภัณฑ์ขนาดใหญ่และผนังบาง การควบคุมอุณหภูมิจะต้องแบ่งออกเป็นโซน และปลายการไหลของวัสดุควรได้รับความร้อนอย่างเหมาะสม
ความแตกต่างของอุณหภูมิของแม่พิมพ์ทำให้เกิดความแตกต่างในการไหลหากความแตกต่างของอุณหภูมิระหว่างแกนแม่พิมพ์และโพรงแม่พิมพ์มากเกินไป วัสดุจะไหลไปยังพื้นที่ที่มีอุณหภูมิสูงกว่าและมีความต้านทานต่ำกว่าเป็นพิเศษ ส่งผลให้มีการกระจายเส้นใยแก้วที่ไม่สม่ำเสมอและการขาดแคลนวัสดุในท้องถิ่น
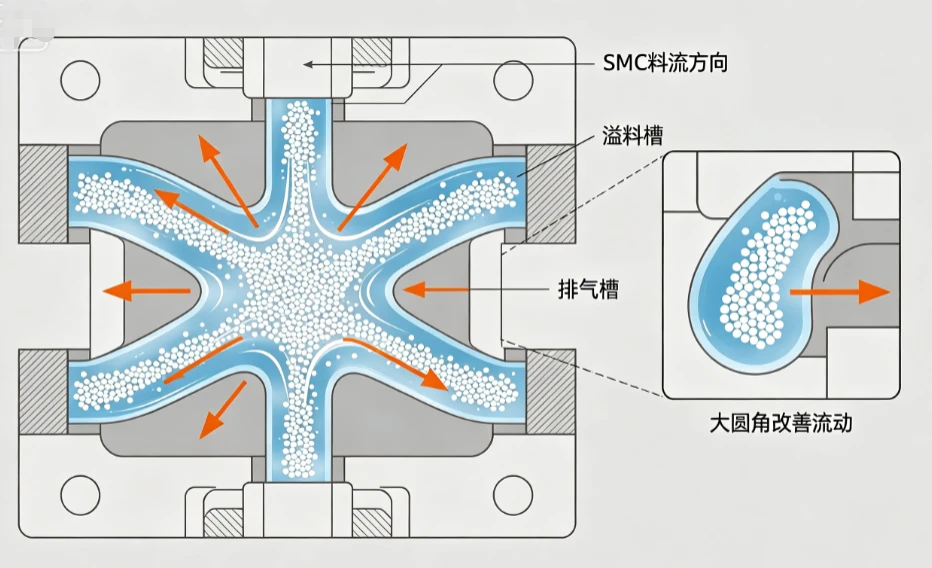
ครั้งที่สอง การออกแบบโครงสร้างโพรงจะกำหนดเส้นทางการไหลของวัสดุและความต้านทานการไหล
1. ความหนาของผนังผลิตภัณฑ์
· ช่องที่มีผนังหนา-: ช่องการไหลของวัสดุกว้าง มีความต้านทานการไหลต่ำและการบรรจุเรียบ แต่มีแนวโน้มที่จะสะสมฟองก๊าซ
· ช่องที่มีผนังบาง-: ช่องว่างนั้นแคบ และเส้นใยแก้วมีแนวโน้มที่จะเชื่อมและปิดกั้นวัสดุอย่างมาก ส่งผลให้ความลื่นไหลลดลงอย่างมาก จำเป็นต้องเพิ่มแรงดันเครื่องกดและปรับตำแหน่งของวัสดุให้เหมาะสม
2.มุมโค้งมน มุมร่าง เสริมซี่โครง
มุมคม มุม R เล็ก: ความต้านทานต่อการเปลี่ยนแปลงการไหลของวัสดุสูง ทำให้เส้นใยพันกันและสะสม และการไหลถูกขัดจังหวะ เมื่อมุมโค้งมนของแม่พิมพ์ R มากกว่าหรือเท่ากับ 2 มม. การไหลจะดีขึ้นอย่างมาก
ซี่โครงลึก ร่องแคบ: อยู่ในช่องการไหลแคบ และเส้นใยแก้ว SMC มีแนวโน้มที่จะติดขัด ทำให้การเติมแม่พิมพ์ทำได้ยาก จำเป็นต้องขยายรากของซี่โครงและเพิ่มร่องล้น
มุมร่างไม่เพียงพอ: ความต้านทานการเสียดสีบนผนังด้านข้างของโพรงแม่พิมพ์เพิ่มขึ้น ขัดขวางไม่ให้วัสดุเคลื่อนตัวไปข้างหน้า
3.พื้นที่โพรงและความยาวของกระบวนการ
ยิ่งกระบวนการใช้เวลานานเท่าใด ความต้านทานสะสมตามเส้นของ SMC ก็จะยิ่งมากขึ้นเท่านั้น และการลดลงของความลื่นไหลของเทอร์มินัลก็จะยิ่งมีนัยสำคัญมากขึ้นเท่านั้น สำหรับผลิตภัณฑ์แปรรูปที่ใช้เวลานาน- จำเป็นต้องกระจายวัตถุดิบอย่างสมเหตุสมผลและเพิ่มขอบล้นเพื่อช่วยในการระบาย
ที่สาม ระบบการขึ้นรูป/น้ำล้นเป็นโครงสร้างแม่พิมพ์ที่สำคัญในการควบคุมการไหล
ถังน้ำล้น (ขอบน้ำล้น)การสร้างพื้นที่ล้นรอบแม่พิมพ์เป็นวิธีการทั่วไปที่สุดในการปรับปรุงการไหลของ SMC: ในระหว่างกระบวนการขึ้นรูป เรซินส่วนเกิน อากาศ และวัสดุที่มีความหนืดต่ำ-จะไหลเข้าสู่ช่องน้ำล้นก่อน ทำให้มีแรงผลักดันการไหลอย่างต่อเนื่องไปยังด้านในของโพรงแม่พิมพ์ ขจัดฟองอากาศ และป้องกันรอยเชื่อม แม่พิมพ์ที่ไม่มีช่องน้ำล้นมีแนวโน้มที่จะเติมไม่เพียงพอ
ช่องวางตำแหน่งว่าง ความลาดชันของแนวทางการไหลมีการจัดทำแนวลาดเอียงที่พื้นที่ป้อนวัสดุของแม่พิมพ์เพื่อนำทาง SMC ให้กระจายอย่างสม่ำเสมอในทุกทิศทาง ป้องกันไม่ให้วัสดุอุดตันทำให้วัสดุไหลในทิศทางเดียวหรือทำให้เกิดการรวมตัวของเส้นใยเฉพาะที่
โครงสร้างท่อไอเสียความลึกของร่องระบายแม่พิมพ์โดยทั่วไปคือ 0.03 ถึง 0.08 มม.: หากไม่สามารถระบายก๊าซออกได้ จะทำให้เกิดการอุดตันของอากาศ ปิดกั้นการไหลของวัสดุโดยตรง การระบายอากาศที่ไม่ดีจะดูเหมือนไหลได้ไม่ดี แต่จริงๆ แล้วเกิดจากการอุดตันของแก๊ส
การตกแต่งพื้นผิวของแม่พิมพ์ แรงเสียดทานที่พื้นผิวการกลึงตัด และผลกระทบต่อการไหล
·ช่องว่างที่หยาบ รอยขีดข่วน หลุมการกัดกร่อน: เพิ่มความต้านทานแรงเสียดทานระหว่าง SMC และผนังแม่พิมพ์ ลดอัตราการไหลของวัสดุ และทำให้เกิดรอยการไหลบนพื้นผิวของผลิตภัณฑ์
·ช่องว่างที่มากเกินไประหว่างพื้นผิวการแยกส่วน: หลังจากใช้แรงกด เรซินจะไหลออกมาในปริมาณมากจากพื้นผิวการแยกส่วน ส่งผลให้มีวัสดุภายในโพรงไม่เพียงพอ ดูเหมือนว่าบ่งชี้ว่ามีการไหลไม่เพียงพอ ช่องว่างที่เล็กเกินไปทำให้ไอเสียไม่ดีและมีความต้านทานสูง
วี. ความแข็งของแม่พิมพ์และช่องว่างการปิดแม่พิมพ์ส่งผลทางอ้อมต่อความลื่นไหลที่มีประสิทธิภาพ
หลังจากที่เครื่องกดใช้แรงกด หากความแข็งแกร่งของแม่พิมพ์ไม่เพียงพอ แม่พิมพ์จะขยายตัวเล็กน้อย ความหนาของโพรงในพื้นที่จะเพิ่มขึ้น และการกระจายการไหลของวัสดุจะไม่เป็นระเบียบ ช่องว่างการปิดแม่พิมพ์ที่ไม่สม่ำเสมอจะส่งผลให้ความเร็วการไหลของวัสดุไม่สอดคล้องกันในตำแหน่งต่างๆ ความหนาของผลิตภัณฑ์ไม่สม่ำเสมอ และการวางแนวของเส้นใยที่ไม่เป็นระเบียบ
V. ความสอดคล้องระหว่างข้อบกพร่องในการไหลทั่วไปในแม่พิมพ์และสาเหตุ
|
ปรากฏการณ์ที่ไม่ดีต่อสุขภาพ |
สาเหตุหลักของเชื้อรา |
|
วัสดุไม่เพียงพอ การเติมแม่พิมพ์ไม่เพียงพอ |
กระบวนการที่ยาวนาน ผนังบาง ซี่โครงแคบ อุณหภูมิแม่พิมพ์ต่ำ ไม่มีช่องทางล้น ช่องไอเสียถูกปิดกั้น |
|
พื้นผิวหมุนวนและระลอกคลื่น |
ผิวเคลือบโพรงไม่ดี อุณหภูมิต่างกันมาก มุมแหลมคมมากเกินไป และความเร็วการไหลของวัสดุไม่สม่ำเสมอ |
|
การแบ่งชั้นฟองอากาศ |
น้ำล้นไม่เพียงพอ ร่องไอเสียเล็กเกินไป และอุณหภูมิแม่พิมพ์สูงเกินไปทำให้เกิดเจลก่อนเวลาอันควร |
|
การสะสมใยแก้วในท้องถิ่น |
ช่องการไหลเปลี่ยนแปลงกะทันหัน มุมขวา- โครงเสริมเหล็กลึกและแคบ |
|
รอยเชื่อมฟิวชันมีความเปราะบาง |
ไม่มีระบบระบายน้ำล้นหรือระบบไอเสียที่ทางแยกที่วัสดุทั้งสองมาบรรจบกัน |

ปกเกล้าเจ้าอยู่หัว แผนการเพิ่มประสิทธิภาพสำหรับการปรับปรุงความลื่นไหลของ SMC ในการยกระดับส่วนปลายของแม่พิมพ์
- ช่องการขึ้นรูป: มุมทั้งหมดถูกโค้งมนด้วยรัศมีที่ใหญ่ขึ้น ซี่โครงแคบจะหนาขึ้นที่ราก และเพิ่มโครงสร้างนำทางที่ส่วนกระบวนการยาว
- การควบคุมอุณหภูมิ: แม่พิมพ์มีวงจรทำความร้อนอิสระ อุณหภูมิในพื้นที่ป้อนอาหารจะลดลงเล็กน้อย และอุณหภูมิที่ส่วนท้ายของการไหลของวัสดุจะเพิ่มขึ้นอย่างเหมาะสม
- น้ำล้นและไอเสีย: ขอบน้ำล้นอย่างต่อเนื่องถูกตั้งค่าตามแนวรูปร่างของผลิตภัณฑ์ ร่องไอเสียจะถูกเพิ่มแยกกันที่มุมและจุดบรรจบกันของวัสดุ
- การรักษาพื้นผิว: ช่องแม่พิมพ์ถูกขัดให้เป็นกระจกเพื่อลดความต้านทานการเสียดสีของผนังวัสดุ
- การควบคุมการปิดแม่พิมพ์: เพิ่มความแข็งแกร่งของแม่แบบแม่พิมพ์ ควบคุมช่องว่างการปิดแม่พิมพ์อย่างสม่ำเสมอ และหลีกเลี่ยงการล้นมากเกินไปในบางพื้นที่
สรุป
สูตรของ SMC เอง (เรซิน ใยแก้ว และสารตัวเติม) จะกำหนดประสิทธิภาพการไหลขั้นพื้นฐาน แต่แม่พิมพ์เป็นตัวพาสำหรับการไหลอย่างเต็มที่: อุณหภูมิ รูปทรงของโพรง การระบายอากาศ แรงเสียดทานที่พื้นผิว และความแข็งแกร่งของแม่พิมพ์ ร่วมกันควบคุมความต้านทานการไหล ทิศทางการไหล และความเร็วในการเติม สำหรับวัตถุดิบชุดเดียวกันของ SMC การเปลี่ยนแม่พิมพ์หรือการปรับเปลี่ยนโครงสร้างคาวิตี้จะส่งผลให้เกิดการขึ้นรูปที่แตกต่างกันโดยสิ้นเชิงโดยมีความแตกต่างอย่างมีนัยสำคัญในการไหล


