


โซลูชั่นการฉีดขึ้นรูปสำหรับชิ้นส่วนยานยนต์
Aug 05, 2026
โซลูชั่นสำหรับรอยบุบที่พื้นผิว (รอยยุบ / การกดทับ) ในชิ้นส่วนยานยนต์ที่ผ่านการฉีดขึ้นรูป
ชิ้นส่วนฉีดขึ้นรูป-สำหรับยานยนต์มีข้อกำหนดที่เข้มงวดในด้านคุณภาพพื้นผิวและความเสถียรของขนาด โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบพื้นผิว A ภายนอกและภายใน- ในระหว่างการผลิต มักเกิดรอยจมที่พื้นผิว (ข้อบกพร่องการหดตัว) โดยทั่วไปจะกระจุกตัวอยู่ที่บริเวณต่างๆ เช่น ซี่โครง สกรูบอส และส่วนที่ยื่นออกมาหนาเฉพาะที่ ข้อบกพร่องเหล่านี้ไม่เพียงแต่ส่งผลต่อรูปลักษณ์ภายนอกเท่านั้น แต่ในกรณีที่รุนแรง อาจทำให้การประกอบไม่พอดี ข้อบกพร่องด้านสีที่เกินจริง และส่งผลให้ผลิตภัณฑ์ถูกปฏิเสธในที่สุด สาเหตุที่แท้จริงของรอยยุบอยู่ที่การหดตัวที่ไม่สม่ำเสมอระหว่างบริเวณที่หนาและบางในระหว่างขั้นตอนการเย็นตัวลง ซึ่งการหดตัวอย่างต่อเนื่องในส่วนที่หนาขึ้นจะดึงชั้นพื้นผิว ทำให้เกิดรอยกดทับ ปัจจัยที่ทำให้เกิดข้อบกพร่องนี้ ได้แก่ การออกแบบผลิตภัณฑ์ การสร้างแม่พิมพ์ กระบวนการฉีดขึ้นรูป และวัตถุดิบ การปรับปรุงควรเป็นไปตามแนวทางที่เป็นระบบ-ขั้นแรกให้ปรับพารามิเตอร์ของกระบวนการ จากนั้นจึงปรับเปลี่ยนแม่พิมพ์ และสุดท้ายก็ปรับโครงสร้างผลิตภัณฑ์ให้เหมาะสม โดยเริ่มจากวิธีแก้ปัญหาที่ง่ายไปสู่สิ่งที่ยากขึ้น ด้านล่างนี้เป็นการทบทวนมาตรการแก้ไขที่ครอบคลุม
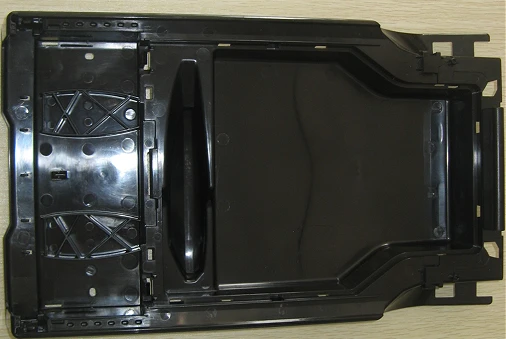
กล่องเก็บพลาสติก ABS + PC
I. การปรับกระบวนการฉีดขึ้นรูป
1. การบำรุงรักษาแรงดันและแรงดัน
เพิ่มแรงกดค้างไว้:ในระหว่างขั้นตอนการกดค้าง วัสดุจะถูกเติมเข้าไปในคาวิตี้อย่างต่อเนื่องเพื่อต่อต้านการหดตัว สำหรับชิ้นส่วนยานยนต์ แนะนำให้ใช้แรงดันในการจับยึดเป็นหลัก แทนที่จะอาศัยแรงดันในการฉีดเพียงอย่างเดียว
ยืดเวลาการกดค้างไว้: การออกแรงกดจนกว่าประตูจะหยุดนิ่งและปิดผนึกสนิทจะไม่เกิดผล
การเก็บแรงกดแบบแบ่งส่วน:การเติมแรงดัน-ขั้นแรกสูง- และแรงดันขั้นที่สอง-ต่ำ- เพื่อป้องกันความเครียดที่มากเกินไป (เพื่อหลีกเลี่ยงจุดสีขาวและการบิดงอในส่วนภายนอก)
ความเข้าใจผิด: แค่เพิ่มแรงดันการฉีด หลังจากเติมโพรงแม่พิมพ์ในระหว่างกระบวนการฉีดแล้ว ความดันจะยากต่อการส่งผ่านไปยังบริเวณที่มีผนังหนา- และการปรับปรุงมีจำกัด
2. การควบคุมอุณหภูมิ
ลดอุณหภูมิวัสดุอย่างเหมาะสม:อุณหภูมิหลอมละลายไม่ควรสูงเกินไปเนื่องจากจะทำให้อัตราการหดตัวเพิ่มขึ้น ไม่ควรต่ำเกินไปเพื่อหลีกเลี่ยงการเชื่อมที่ไม่ดีและการช็อตสั้น
อุณหภูมิตาย
✅ ส่วนที่มีลักษณะ: เพิ่มอุณหภูมิแม่พิมพ์ให้เพียงพอ การระบายความร้อนของพื้นผิวหลอมจะช้าลง ซึ่งเป็นประโยชน์ต่อการส่งผ่านแรงดันและลดริ้วรอย
⚠️หากอุณหภูมิแม่พิมพ์สูงเกินไปจะทำให้ระยะเวลาการทำความเย็นยาวนานขึ้นและเพิ่มการหดตัวโดยรวม จำเป็นต้องหาจุดสมดุล
ลดอุณหภูมิของหัวฉีดและระบบฮอทรันเนอร์,ลดการหดตัวหลังการประมวลผล-ที่เกิดจากการขยายตัวทางความร้อนอย่างต่อเนื่องของการหลอม
3. ความเร็วและการเปลี่ยนตำแหน่ง
- ในระหว่างกระบวนการบรรจุ ให้ลดความเร็วของการฉีดในระยะต่อมาเพื่อป้องกันการแข็งตัวของส่วนที่หนาก่อนเวลาอันควร และป้องกันไม่ให้สารหลอมที่มีแรงดันเข้าไป
- ทำให้ตำแหน่งสวิตช์ V/P สั้นลง และเปลี่ยนเป็นสถานะที่มีแรงดันโดยเร็วที่สุด อย่ารอจนกว่าการเติมจะเสร็จสมบูรณ์ก่อนที่จะเปลี่ยน
4. เวลาทำความเย็น
ขยายเวลาการทำความเย็นอย่างเหมาะสมเพื่อให้ชิ้นส่วนแข็งตัวเต็มที่ก่อนที่จะถอดออก หากการถอดเร็วเกินไป ชิ้นส่วนพลาสติกจะมีอุณหภูมิสูงและอ่อนนุ่ม ซึ่งทำให้มีแนวโน้มที่จะหดตัวและหดตัวตามมา
5. แรงดันย้อนกลับ
เพิ่มแรงกดดันด้านหลังเล็กน้อย ทำให้การหลอมละลายหนาแน่นขึ้น ลดช่องว่างภายใน ปรับปรุงเครื่องหมายการหดตัวเล็กน้อย แต่ไม่ควรสูงเกินไป ไม่เช่นนั้นอุณหภูมิที่เพิ่มขึ้นจะมากเกินไป
ครั้งที่สอง การเพิ่มประสิทธิภาพโครงสร้างประตู รางวิ่ง และแม่พิมพ์
ประตูควรอยู่ในตำแหน่งใกล้กับช่องกดมากที่สุดBOSS สำหรับเสาและโครงหนา ให้ใช้กาวใกล้ๆ เพื่อให้แน่ใจว่าแรงดันในการยึดไปถึง-บริเวณผนังหนาโดยตรง การทากาวในระยะไกลจะส่งผลให้สูญเสียแรงกดอย่างมาก
เพิ่มเส้นผ่านศูนย์กลางประตู / ลดระยะเวลาการแช่แข็งของประตูให้สั้นลงประตูขนาดเล็กจะแข็งตัวอย่างรวดเร็ว ทำให้ไม่สามารถรักษาแรงกดดันในการป้อนอาหารต่อเนื่องได้ สำหรับชิ้นส่วนยานยนต์ขนาดใหญ่ ประตูรูปพัดลม- ประตูที่จมอยู่ใต้น้ำ และประตูทางวิ่งร้อนมักใช้
เพิ่มประสิทธิภาพระบบไอเสียในพื้นที่ที่มีกำแพงหนา- อากาศที่ติดอยู่จะทำให้เกิดฟองอากาศและฟองอากาศ ที่ปลายแถบเสริมแรงและในส่วนหนาควรมีร่องระบายอากาศ
การเพิ่มประสิทธิภาพของระบบน้ำหล่อเย็นพื้นที่ที่มีผนังหนา-จะเพิ่มช่องทางน้ำ โดยช่องทางน้ำจะอยู่ใกล้กับโพรง ซึ่งจะช่วยลดความแตกต่างของอุณหภูมิระหว่างพื้นที่หนาและบาง และหลีกเลี่ยงความร้อนสูงเกินไปและการหดตัวในท้องถิ่น คอลัมน์ BOSS ได้รับการจัดลำดับความสำคัญในการประมวลผล-แผ่นกั้นน้ำ การระบายความร้อนด้วยน้ำพุ
หลีกเลี่ยงการสะสมความร้อนในท้องถิ่นมุมที่แหลมคมและส่วนที่หนาของแกนแม่พิมพ์มีแนวโน้มที่จะสะสมความร้อน ดังนั้นจึงจำเป็นต้องใช้เม็ดมีดทองแดงเบริลเลียมเพื่อเร่งการกระจายความร้อน
III. การออกแบบโครงสร้างผลิตภัณฑ์
สาเหตุที่พบบ่อยที่สุดของข้อบกพร่องของชิ้นส่วนพลาสติกในยานยนต์: ความหนาของผนังเปลี่ยนแปลงกะทันหัน
1. ความหนาของผนังสม่ำเสมอ โดยควบคุมความแตกต่างของความหนาของผนังให้น้อยกว่า 20%
2. ความหนาของซี่โครง น้อยกว่าหรือเท่ากับ 0.6 ถึง 0.7 เท่าของความหนาของผนังหลัก (หากเกินจุดนี้ ด้านหลังของซี่โครงมีแนวโน้มที่จะหด)
3. คอลัมน์ BOSS:
o อย่าทำให้เป็นเสาหนาทึบ
o ทำให้รากของเสาจมหรือเป็นโพรง (ขโมยเนื้อ)
o เพิ่มรัศมีที่รากและลดความหนาเฉพาะที่
4. ส่วนที่ยื่นออกมาหนา บริเวณที่หนาขึ้นจะขโมยวัสดุจากด้านหลังโดยตรง (เทออก) ขจัดเนื้อหนาที่รากจากแหล่งกำเนิด
ประสบการณ์ในอุตสาหกรรม: สำหรับรูปลักษณ์ชิ้นส่วน A หากมีซี่โครงหนาหรือ BOSS ที่ด้านหลัง การขโมยเนื้อเพียงอย่างเดียวเป็นเรื่องยากที่จะกำจัดรอยการหดตัวให้หมดเมื่อทำการปรับเครื่องจักร
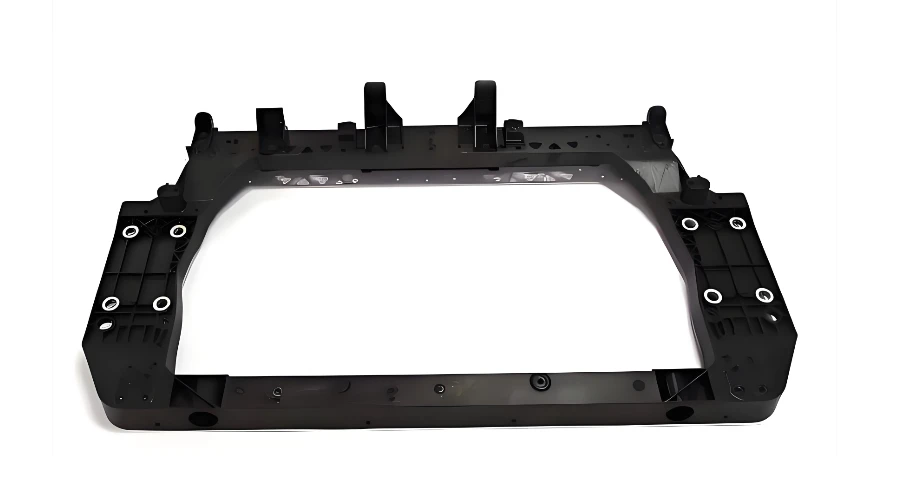
เฟรมหน้ารถ-
IV. การปรับทิศทางของวัสดุ
1. ภายใต้เงื่อนไขเดียวกัน: วัสดุที่เป็นผลึก (PP, PA, POM) จะหดตัวมากกว่าวัสดุที่ไม่ใช่ผลึก- (ABS, PC) มากและมีแนวโน้มที่จะเกิดการเยื้องมากกว่า
2. การเพิ่มใยแก้วและฟิลเลอร์แร่สามารถลดอัตราการหดตัวของแม่พิมพ์และลดการเยื้องได้
3. การเลือกเกรดการหดตัวต่ำ-
4. อัตราส่วนวัสดุรีไซเคิลที่มากเกินไปทำให้เกิดความผันผวนของความหนาแน่นของหลอมเหลวและรอยหดตัวที่ไม่เสถียร ควบคุมอัตราส่วนการผสมอย่างเคร่งครัด
V. ลำดับการสอบสวนอย่างรวดเร็ว
ยืนยันว่าตำแหน่งการเยื้องสอดคล้องกับซี่โครงด้านหลัง / คอลัมน์ / ส่วนหนา → ตรวจสอบว่าเป็นการเยื้องผนังหนาทั่วไป-หรือไม่
เพิ่มเวลากดค้างและเพิ่มแรงกดค้างเพื่อการทดสอบ (ลำดับความสำคัญ)
ละเอียด-ปรับอุณหภูมิแม่พิมพ์และอุณหภูมิวัสดุ ปรับจุดสลับ V/P ให้เหมาะสม
ตรวจสอบว่าระยะห่างและขนาดประตูเพียงพอหรือไม่
ตรวจสอบว่าท่อไอเสียที่ตำแหน่งหนาไม่ดีหรือไม่
หากวิธีการข้างต้นไม่ได้ผล: ประเมินการปรับเปลี่ยนแม่พิมพ์ (เพิ่มขนาดเกต เพิ่มความเย็นของเม็ดมีด) หรือการขโมยเนื้อผลิตภัณฑ์
- การเยื้อง (การเยื้อง): พื้นผิวเว้าเข้าด้านในโดยไม่มีรูที่ด้านนอกของส่วนที่หนา
- ฟองสุญญากาศ: ช่องภายในในส่วนที่ขึ้นรูป อย่างรุนแรงเมื่อพื้นผิวยุบตัว ส่วนใหญ่เกิดจากแรงกดยึดไม่เพียงพอ + ความหนาของผนังมากเกินไป แนวทางการจัดการก็เหมือนกัน


