


ประเด็นทางเทคนิคที่สำคัญของเครื่องมือการขึ้นรูปยานยนต์ GMT
Sep 09, 2026
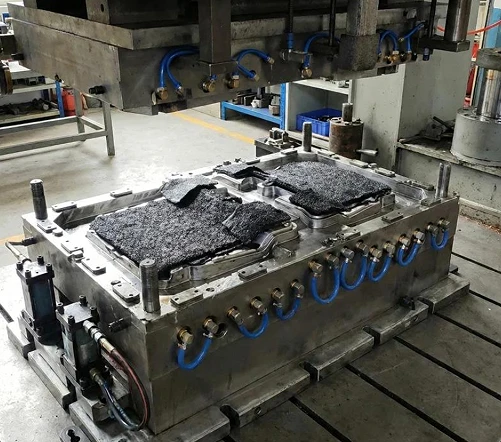
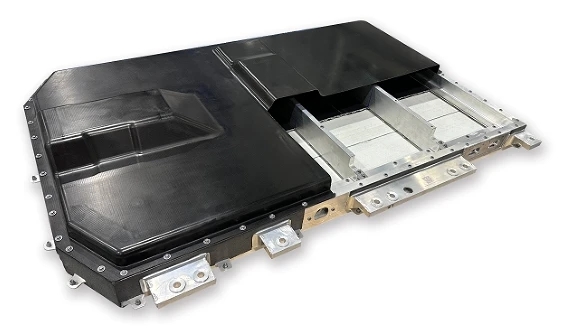
แผ่นใยแก้วเทอร์โมพลาสติก GMT-มีข้อได้เปรียบที่โดดเด่นในด้านน้ำหนักเบา ทนทานต่อแรงกระแทก และสามารถนำกลับมาใช้ใหม่ได้ ได้ถูกนำไปใช้อย่างกว้างขวางในส่วนประกอบโครงสร้างขนาดใหญ่สำหรับรถยนต์พลังงานใหม่ เช่น แผงป้องกันแบตเตอรี่ แผ่นป้องกันใต้ท้องรถ และโมดูล-ส่วนหน้า แตกต่างจากกระบวนการขึ้นรูปแบบอัดด้วยเทอร์โมเซต SMC แบบดั้งเดิม การขึ้นรูปแบบ GMT ใช้เส้นทางกระบวนการที่เกี่ยวข้องกับการอุ่นวัสดุแผ่นภายนอกและการระบายความร้อนของแม่พิมพ์เพื่อสร้างรูปร่าง ซึ่งกำหนดข้อกำหนดพิเศษเกี่ยวกับความแข็งแกร่งของเครื่องมือ ระบบควบคุมอุณหภูมิ โครงสร้างแรงเฉือน และความเข้ากันได้ของระบบอัตโนมัติ บทความนี้มุ่งเน้นไปที่ส่วนประกอบ GMT ขนาดใหญ่ของยานยนต์ และนำเสนอการออกแบบโครงสร้างของเครื่องมือขึ้นรูปเทอร์โมพลาสติก ประเด็นสำคัญของการควบคุมอุณหภูมิ ปัญหาทั่วไป และโซลูชันการปรับกระบวนการให้เหมาะสมที่สุดที่เกี่ยวข้อง
I. โครงสร้างโดยรวมของชิ้นงาน (ชิ้นส่วนยานยนต์ขนาดใหญ่)
1. โครงโครงแบบหล่อ
วัสดุ: เหล็กชุบแข็ง P20 / 718H พร้อมความแข็ง HRC30 - 36 โครงหนาและซี่โครงเสริมความแข็งแรงด้านหลังเพื่อทนต่อแรงดันสูง 10 - 20 MPa และป้องกันไม่ให้แม่พิมพ์ขนาดใหญ่-เสียรูปเนื่องจากแรงกด
พื้นผิวโพรงแม่พิมพ์ถูกขัดด้วย Ra0.8 - 1.6 μm; มุมร่างคือ 3 องศา - 5 องศาเพื่อป้องกันรอยขีดข่วนบนพื้นผิวระหว่างการถอดชิ้นส่วนขนาดใหญ่ หมุดนำที่แม่นยำและปลอกนำ + หมุดกำหนดตำแหน่งเพื่อควบคุมช่องว่างการปิดและลดแสงแฟลช
ขอบตัด: โครงสร้างขอบตัดแนวตั้งที่ยืดได้ การตัดโดยตรงภายในแม่พิมพ์ ลดกระบวนการตัดแต่งที่ตามมาและควบคุมความหนาของแฟลช
· ระบบดีดออก: การดีดออกแบบซิงโครนัสหลาย-จุด ป้องกันการบิดงอระหว่างการดีดชิ้นส่วนขนาดใหญ่- สามารถใช้ร่วมกับไอเสียสูญญากาศเพื่อปรับปรุงคุณภาพพื้นผิว
2. ระบบการจัดการความร้อน [แกนหลักของเครื่องมือ GMT]
ความแตกต่างที่สำคัญระหว่าง GMT และ SMC: แม่พิมพ์ SMC ได้รับความร้อนอย่างต่อเนื่อง อุปกรณ์จับยึดงาน GMT มีไว้สำหรับระบายความร้อนเป็นหลัก
1. วงจรน้ำหล่อเย็นรูสูง-ไหลลึก-แบบแบ่งพาร์ติชัน (จำเป็นสำหรับชิ้นส่วนขนาดใหญ่)
สำหรับชิ้นงานขนาดใหญ่ที่มีขนาดมากกว่าหนึ่งเมตร ความแตกต่างของอัตราการทำความเย็นในความหนาของผนังและตำแหน่งซี่โครงที่แตกต่างกันสามารถทำให้เกิดความเค้นตกค้างและการเสียรูปบิดเบี้ยวได้ง่าย ด้วยการใช้การควบคุมอุณหภูมิแบบแยกส่วน พื้นที่สำคัญสามารถดำเนินการระบายความร้อนตามรูปแบบ กระจายความร้อนได้อย่างสมดุล และรับประกันความเสถียรของมิติ
1. การทำความร้อนเสริมเฉพาะที่: ท่อทำความร้อนไฟฟ้าสามารถกำหนดค่าได้ในพื้นที่การติดตั้งชิ้นส่วนแบบฝังและพื้นที่ซี่โครงหนาเพื่อหลีกเลี่ยงการระบายความร้อนก่อนกำหนดและการขาดแคลนวัสดุ
อุณหภูมิในการทำงานของแม่พิมพ์: 60 - 90 องศา ; การอุ่นนอกเตาวัสดุแผ่น: 170 - 190 องศา ห้ามมิให้เกิน 230 องศาอย่างเคร่งครัด เพื่อป้องกันการย่อยสลายของเมทริกซ์ PP
3. อินเทอร์เฟซการปรับอัตโนมัติ
· อินเทอร์เฟซการจัดการวัสดุที่สงวนไว้สำหรับบล็อกจำกัดการวางตำแหน่งมือกลและแผ่น;
· วงจรน้ำมันและวงจรอากาศแบบรวม เข้ากันได้กับน้ำหนักกดไฮดรอลิก: 1600 - 4000t กดไฮดรอลิกขนาดใหญ่
ครั้งที่สอง คุณลักษณะสำคัญของส่วนประกอบและเครื่องมือ GMT ของยานยนต์ทั่วไป
|
ชิ้นส่วนจีเอ็มที |
ประเด็นสำคัญของการออกแบบชุดทำงาน |
|
ฝาครอบป้องกันก้อนแบตเตอรี่ |
แผ่นแบนขนาดใหญ่- + ซี่โครงเสริมความหนาแน่น การทำความเย็นโซน กรอบแม่พิมพ์มีความแข็งแกร่งสูง ส่วนที่ยื่นออกมาหลายอันสำหรับการติดตั้ง ใน-การตัดแต่งแม่พิมพ์ |
|
แผ่นกันรอยใต้ท้องรถ |
อัตราส่วนภาพสูง ผนังบาง ควบคุมการแปรปรวน ไอเสียสูญญากาศ หน้าแปลนต่ำ |
|
ขายึดโมดูลส่วนหน้า |
ชิ้นส่วนฝังตัวหลายชิ้น ความเว้าและความนูนที่ซับซ้อน ควบคุมการไหลของวัสดุ ป้องกันเส้นใยจากการตัดเฉือนมากเกินไป |
|
ลำแสงป้องกันการชน- |
ส่วนประกอบโครงสร้างส่วนหนา- การเก็บแรงดันที่เพียงพอ การระบายความร้อนที่สมดุลเพื่อให้มั่นใจถึงประสิทธิภาพการกระแทก |
III. ความแตกต่างที่สำคัญระหว่างการใช้เครื่องมือ GMT และการใช้เครื่องมือ SMC
|
โครงการ |
เครื่องมือเทอร์โมพลาสติก GMT |
เครื่องมือเทอร์โมเซตติง SMC |
|
หลักการขึ้นรูป |
วัสดุแผ่นถูกอุ่นไว้นอกเตาเผา และแม่พิมพ์จะเย็นลงและแข็งตัว (การเปลี่ยนเฟสทางกายภาพ) |
แม่พิมพ์ได้รับความร้อนอย่างต่อเนื่อง และเรซินผ่านการบ่มด้วยสารเคมีและ-การเชื่อมโยงข้าม |
|
ระบบควบคุมอุณหภูมิ |
ใช้การทำความเย็นแบบโซนเป็นหลัก |
ให้ความร้อนต่อเนื่อง (น้ำมันร้อน / เครื่องทำความร้อนไฟฟ้า) |
|
วงจรการปั้น |
45-90 s |
3-6 นาที |
|
การรีไซเคิลวัสดุ |
ส่วนประกอบสามารถบดและนำกลับมาใช้ใหม่ได้ |
ไม่สามารถรีไซเคิลได้ |
|
ความเสี่ยงต่อความล้มเหลว |
ความล้าของวงจรร้อนและเย็น การอุดตันทางน้ำ การสึกหรอของขอบใบมีด |
การกัดกร่อนจากออกซิเดชันที่อุณหภูมิสูง- |
IV. ความล้มเหลวทั่วไปของ-เครื่องมือ GMT ขนาดใหญ่และมาตรการหลีกเลี่ยงการออกแบบ
การบิดเบี้ยวของชิ้นส่วน การเบี่ยงเบนมิติ:สาเหตุที่แท้จริงคือการระบายความร้อนไม่สม่ำเสมอ วิธีแก้ปัญหา: การระบายความร้อนแบบแบ่ง ช่องน้ำที่มีรูปทรง การปรับความแตกต่างของความหนาของผนังให้เหมาะสม ค่าเผื่อการหดตัวที่สมเหตุสมผล
ความผิดปกติของการไหลของเส้นใยและความแข็งแรงในท้องถิ่นไม่เพียงพอ:ข้อจำกัดในการจัดวางวัตถุดิบ การควบคุมความเร็วในการปิดแม่พิมพ์แบบแบ่งส่วนเพื่อป้องกันไม่ให้เส้นใยถูกชะล้างและเคลื่อนตัวอย่างรุนแรง
ขอบบินมากเกินไป:เพิ่มความแข็งแกร่งของโครงแม่พิมพ์ ปรับปรุงความแม่นยำในการวางตำแหน่งของคอลัมน์แนะนำ ปรับช่องว่างของใบมีดให้เหมาะสม
.ขอบคมสึกหรออย่างรวดเร็ว:การชุบแข็งเฉพาะจุดของคมตัด
การรื้อถอนการเสียรูป:ดำเนินการอัดขึ้นรูปแบบซิงโครนัสหลายครั้งและกำหนดมุมร่างที่เหมาะสมสำหรับแม่พิมพ์
V. ขั้นตอนกระบวนการขึ้นรูป GMT เสร็จสมบูรณ์
การตัดวัสดุแผ่น GMT → การอุ่นในเตาอบลมร้อนที่ 170 - 190 องศา → มืออัตโนมัติจะป้อนวัสดุเข้าไปในโพรงชิ้นงานอย่างรวดเร็ว → ปิดเครื่องอัดไฮดรอลิกอย่างรวดเร็ว → การคงความดันสูง- (10 - 20 MPa) → การทำความเย็นและการสร้างรูปร่างภายในแม่พิมพ์ → การตัดและตัดแต่งภายใน → การดีดออกแบบซิงโครนัส → การถอดชิ้นส่วนออกและเข้าสู่รอบถัดไป


